Chargement en cours
NOUS DONNONS DU STEEL À VOS PROJETS
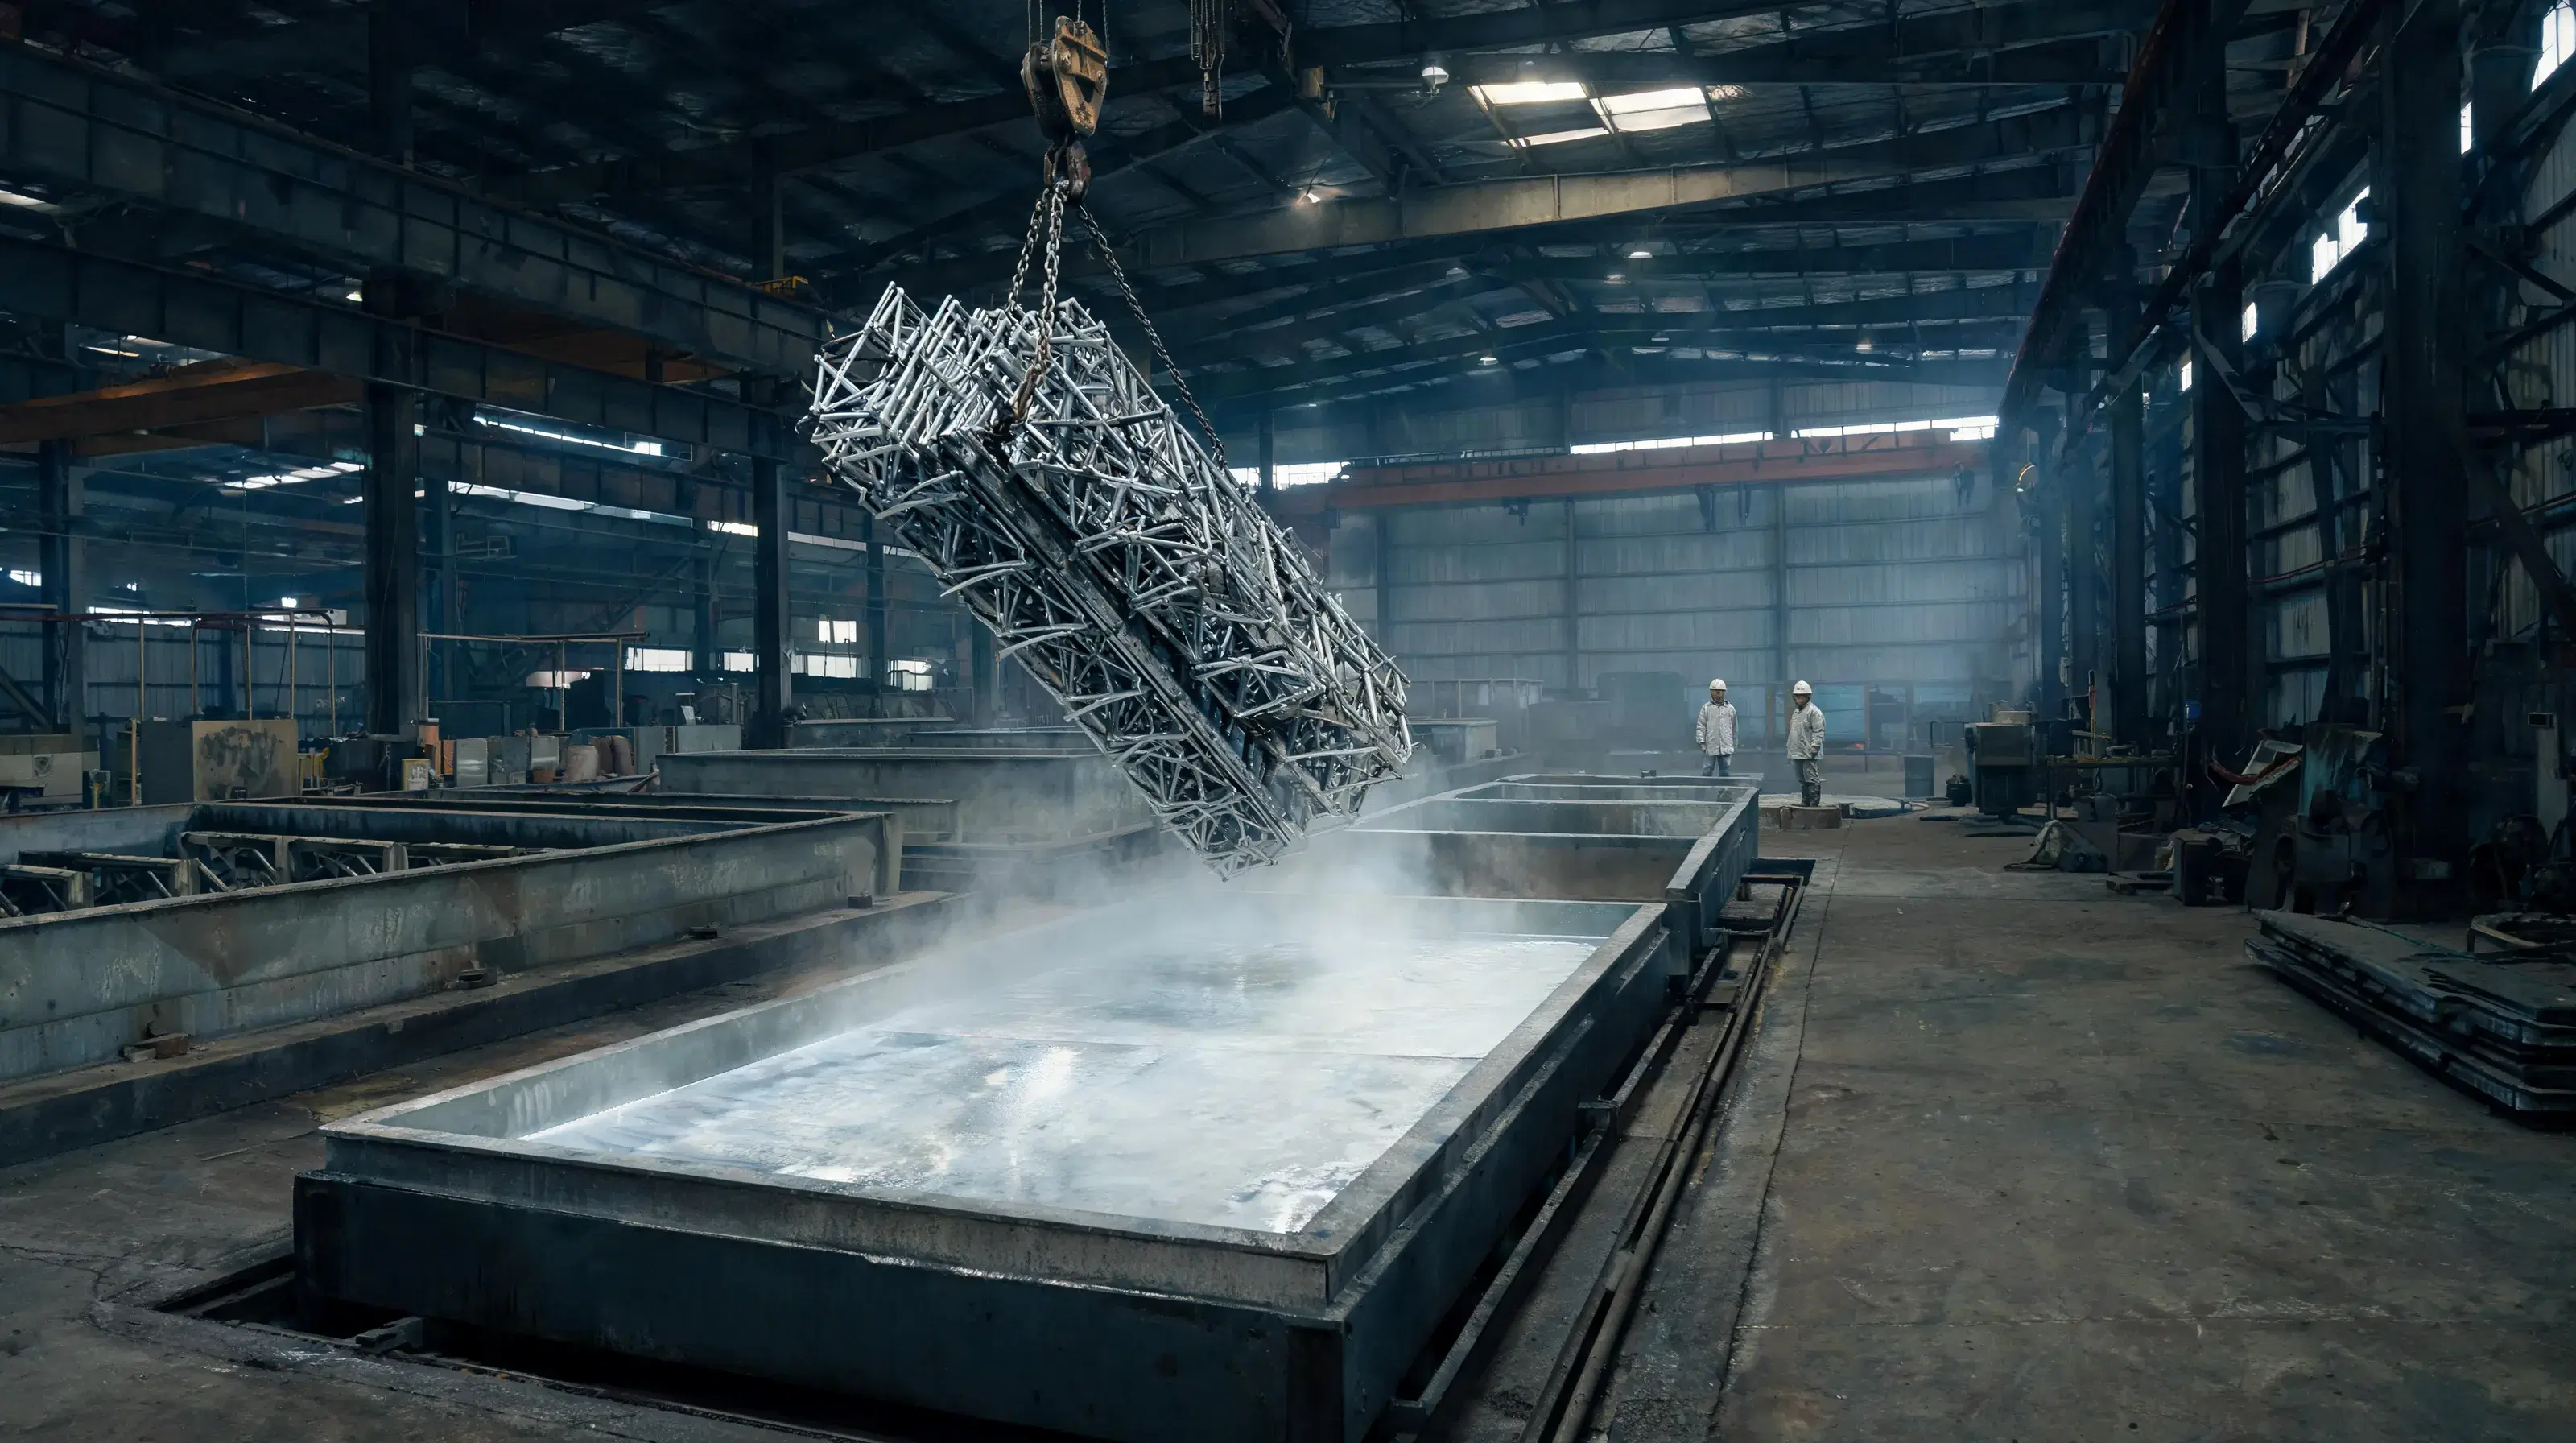
Unité de production
GALVANISATION À CHAUD
Surface de 40.000 m² dont 6.000 m² couverts. Démarrage de la production : octobre 2016.
L’unité est constituée de bains d’immersion de 13 × 1,8 × 3,5 m, permettant de traiter des pièces métalliques jusqu’à 13 m de longueur. Capacité de production (8 h/jour) : 1 600 t/mois, soit 20 000 t/an.
- Bains de traitement
- 13
- Capacité annuelle
- 25.000 tonnes
- Température du bain
- 450 °C
- Durée de vie
- > 50 ans
Bain de zinc
Le bain de galvanisation
Longévité du revêtement
Trois qualités qui prolongent la vie de la pièce
La galvanisation à chaud ne dépose pas seulement du zinc, elle le lie à l'acier. Le revêtement obtenu combine adhérence, imperméabilité et résistance mécanique — sans entretien.
> 50 ansDurée de vie
Adhérence
Liaison métallurgique fer-zinc formée dans le bain, plus solide qu'un simple dépôt de surface.
Imperméabilité
Revêtement continu qui isole l'acier de l'humidité et des agents agressifs.
Résistance mécanique
Couches intermétalliques dures qui encaissent chocs et abrasion sans écaillage.
LE PROCEDE D'APPLICATION
Chaque pièce d’acier passe par une transformation alchimique. De brute et vulnérable, elle ressort invincible, gainée d’un bouclier de zinc. Voici le voyage, étape par étape.
1
DÉGRAISSAGE
Nettoyage alcalin à 60–80°C.
Il a pour but d’enlever toutes les salissures et graisses qui empêcheraient la dissolution des oxydes de fer superficiels. Le dégraissage est effectué dans des bains contenant du carbonate de sodium ou de la soude avec addition de détergents et de tensioactifs à 60°C / 80°C. Parfois, des dégraissants acides peuvent être utilisés.
TEMP: 60–80°CDURÉE: 5–10 min
2
RINÇAGE
Neutralisation des résidus alcalins.
Un rinçage est effectué après le dégraissage afin de ne pas polluer les opérations suivantes.
TEMP: AmbianteDURÉE: 2–4 min
3
DÉCAPAGE
Élimination des oxydes.
Il a pour but d’enlever la calamine et les autres oxydes présents à la surface de l’acier. Le décapage est effectué dans une solution d’acide chlorhydrique dilué à température ambiante, additionné d’un inhibiteur qui permet d’éviter l’attaque de l’acier lorsqu’il est débarrassé de ses oxydes. Des solutions d’acide sulfurique sont parfois utilisées avec l’inconvénient d’une mise en œuvre à 70°C nécessitant un chauffage. Un décapage mécanique (grenaillage) peut parfois remplacer le décapage chimique, en particulier dans le cas de la fonte, afin d’éliminer la silice se trouvant en surface.
TEMP: AmbianteDURÉE: 10–20 min
4
RINÇAGE
Élimination sels et acides.
Un rinçage est également effectué après le décapage afin de laver les pièces des sels de fer et des traces d’acide qui pollueraient l’opération suivante.
TEMP: AmbianteDURÉE: 2–4 min
5
FLUXAGE
Prévenir l’oxydation.
Il permet d’éviter que l’acier ne se ré-oxyde avant l’entrée dans le bain de zinc. La décomposition du flux permet également de favoriser la réaction métallurgique fer/zinc lors de l’immersion de la pièce dans le bain de zinc. Le fluxage est effectué par une solution aqueuse de chlorure de zinc et de chlorure d’ammonium.
TEMP: 60-70°CDURÉE: 3–5 min
6
SÉCHAGE
Étuve chauffée.
Étuvage à température contrôlée pour éviter toute projection de zinc liquide à l’immersion.
TEMP: ~100°CDURÉE: 10–15 min
7
GALVANISATION
Immersion dans zinc fondu à 450°C.
Les pièces sont ensuite immergées dans le bain de zinc fondu à 450°C. Les temps d’immersion varient suivant l’importance des charges, des dimensions et de l’épaisseur des pièces : de 3 à 4 minutes pour des pièces de forme simple, et de 10 à 15 minutes pour des ensembles massifs ou des corps creux de grandes dimensions.
TEMP: 450°CDURÉE: 3–15 min
8
REFROIDISSEMENT & CONTRÔLE
Stabilisation + inspection.
Refroidissement et contrôle : Les pièces galvanisées sont ensuite refroidies et contrôlées.
TEMP: RefroidissementDURÉE: Variable
Notre Expertise en Galvanisation
Explorez les avantages de notre processus de galvanisation à chaud, une méthode éprouvée pour une protection anti-corrosion supérieure. Nous combinons technologie de pointe et savoir-faire pour garantir la longévité et la fiabilité de chaque pièce traitée.
SPÉCIFICITÉ DE LA GALVANISATION À CHAUD
« Une protection anticorrosion qui va au-delà d’un simple dépôt de zinc »
La galvanisation à chaud ne consiste pas uniquement à déposer du zinc à la surface de l’acier. Le revêtement de zinc est métallurgiquement lié à l’acier de base, car il se produit une réaction métallurgique de diffusion entre le zinc et le fer. Quand on retire l’acier du bain, il s’est formé à sa surface plusieurs couches d’alliages zinc-fer sur lesquelles le zinc entraîné se solidifie. Ces différentes couches d’alliages plus dures que l’acier de base ont une teneur en zinc de plus en plus élevée au fur et à mesure que l’on se rapproche de la surface du revêtement. Ainsi, cette spécificité liée au procédé de galvanisation offre au revêtement protecteur adhérence, imperméabilité, et résistance mécanique. De plus, l’épaisseur de ce revêtement est supérieure à celle obtenue avec les autres techniques de protection.
Résistance à la corrosion
Bouclier contre humidité, intempéries et environnements agressifs.
Durabilité exceptionnelle
Une protection qui dure plusieurs décennies sans entretien coûteux.
Rentabilité
Réduction des coûts de maintenance, de remise en peinture ou de remplacement.
TECHNIQUES ET NORMES
« Une technique qui repose sur un choix pertinent de l'acier »
Le revêtement d'une pièce galvanisée à chaud (épaisseur, structure et aspect) varie principalement suivant la composition de l'acier. Sa teneur en silicium et en phosphore joue un rôle important sur sa réactivité vis-à-vis du zinc liquide.
D'où l'importance de bien choisir l'acier que l'on va galvaniser.
La norme NF A 35-503 (2008) définit 3 catégories d'aciers aptes à la galvanisation, suivant la teneur de ces deux éléments.
Les aciers de catégorie A et catégorie B sont normalement réactifs :
Après galvanisation, ils ont un bel aspect uniforme avec des épaisseurs au moins conformes à la norme NF EN ISO 1461.
La Norme AFNOR NF 35-503 : Ce qu'il faut en retenir(*)
| Aspect | Résistance mécanique du revêtement | Masse de revêtement | Utilisation |
|---|---|---|---|
Cat. AExcellent | Excellente | Standard, conforme au minimum de la norme | Recherche esthétique et anticorrosion |
Cat. BBon | Bonne | Standard, Généralement supérieure au minimum de la norme | Recherche anticorrosion et aspect correct |
Cat. CMoyen | Moyenne | Plus forte - pour milieux agressifs | Recherche optimum de protection |
(*)Ces éléments sont purement indicatifs.
Les aciers de catégorie C sont plus réactifs :
Leur aspect après galvanisation est plus mat, avec possibilité de zones grisées marbrées ou rugueuses, sans conséquence sur la tenue à la corrosion.
Les épaisseurs atteignent 120 à 200 microns, voire plus. Elles peuvent dépasser 200 microns pour des pièces nécessitant des temps d'immersion plus importants.
Classification des aciers suivant leur teneur en silicium et en phosphore (*)
| Elément % | Catégorie A | Catégorie B | Catégorie C |
|---|---|---|---|
| Si | < 0.030 | < 0.040 | 0.14 < Si < 0.25 |
| Si +2.5 P P | < 0.090 | < 0.110 | 0.035 |
Par accord à la commande, l'analyse sur produit peut être effectuée.
(*) Extrait de la norme NF A 35-503
Applicable à tous types de produits en acier
Des poutrelles industrielles aux structures légères, en passant par les panneaux et pylônes — notre unité s’adapte à vos projets.
Poutre
Panneau
Pylône
Charpente
Navire